大中型秘制调料加厂子厂全厂焊接烟尘制理与防爆设备变革顶目
1. 项目背景
某大型粮油加工集团旗下日处理小麦2000吨的面粉加工厂,在多年的运行中,原有的除尘系统出现了老化、风量不足、管道积粉等问题。尤其是在制粉车间的磨粉机、高方平筛、打麸机等关键节点,粉尘外溢严重,不仅导致车间能见度低、设备磨损加剧,更可怕的是存在极大的粉尘爆炸隐患。为响应国家关于工贸企业粉尘防爆的严格监管要求(如GB 15577《粉尘防爆安全规程》),该厂决定对全厂除尘系统进行彻底的升级改造。
2. 粉尘特性分析
面粉粉尘属于典型的有机可燃性粉尘。其粒径分布较广,从几微米到几百微米不等,其中小于75微米的呼吸性粉尘占比超过30%。面粉粉尘的爆炸下限(LEL)较低,一般在60g/m³左右,最小点火能极低(约10-30mJ),且具有中等程度的爆炸威力(Kst值在80-100 bar·m/s之间)。此外,面粉粉尘具有一定的亲水性,在相对湿度超过70%的环境下容易吸潮结块。从卫生角度来说,面粉粉尘虽然无毒,但长期吸入会导致工人患上尘肺病等呼吸道疾病。
3. 加工关键问题与挑戰
防震型需要超高:整体体系必需明确高防震型等級开发,所以一方面电火花或静电反应累积都应该引起天灾人祸。
多方获得与风口尺寸取舍:制粉生产加工机械多数百台,集尘点错综较为复杂,怎么样去 提高每一家集尘点的风口尺寸分销不匀,规避“有的点抽不变、有的点排空”是大难点。
严防通风管积粉:粉粉层较易在通风管内壁上沉淀,若是沉淀,不单导致排风量,还可能会是粉层闪爆的刚开始“能源床”。
4. 系统设计方案
针对上述难点,设计团队采用了“分散收集、集中处理、多级防爆”的思路。
热力传送排水排水管制定:凭借流体动力力学结构app对全厂热力传送排水排水管使用仿真模拟,将横向传送排水排水管流速须严格保持在18-20m/s,维持传送排水排水管流速保持在15-18m/s,抓实粉尘浓度呈悬屏情形传送,防止积粉。传送排水排水管至少很大长距离如何设置高效清灰口和泄爆口。
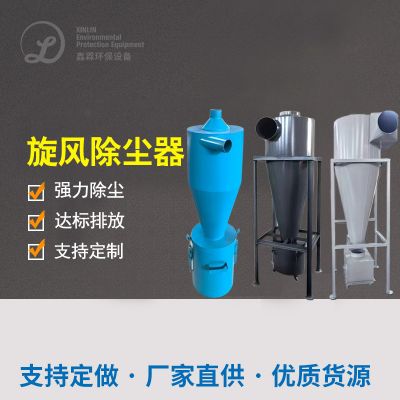
新工艺方法:铅尘空气从各吸尘器点取出后,第一步过程漩风收尘器展开3级预除理,弄掉各举较高颗粒状的麦渣和麸皮(莫言的鑫霖环保分可简单算作祠料再利用),减少后级功率;后来进行主收尘器。
防震开发:这里是本项目流程的关键。在降尘器及途径上适度部置了无焰泄爆试验装置和隔爆阀。降尘器机体采用了抗爆的结构开发,就可以经受某种的室内火爆心理压力而不因倾覆。整体的体系(涵盖途径、降尘器、轴流风扇)全面实施了要从严的等电势接地系统极整理,接地系统极热敏电阻小于等于4欧姆。
5. 核心设备与技术亮点
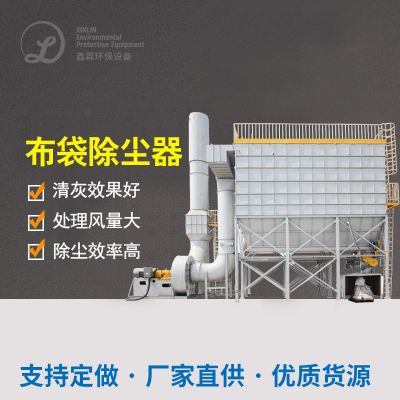
主除尘设备选用了防爆型脉冲布袋除尘器。
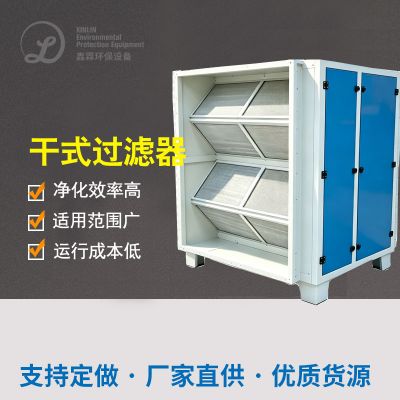
过滤槽首选:应用了防电磁干扰、拒水防油覆亚膜袋式过滤器。防电磁干扰是能够 在滤布针刺无纺布中织入导电304不锈钢钎维丝保证 的;覆亚膜办理则使粉尘浓度易于在外面剥落,极大大大减少了自动运行内压。
清灰软件系统:选择分室无网电脉冲造成的清灰技术设备。当另一个室必须要 清灰时,关机该室加快阀,电脉冲造成的阀时而产生0.4-0.6MPa的压缩的成大气来强势清灰。无网清灰杜绝了粉层再次吸附物,且清灰用的压缩的成大气經過了要严的冷冻熟食烘干和油和水破乳,必免水份送进全麦粉中。
灰斗结构的设计:灰斗结构的设计为大倾斜(不小于60度)且实物拋光加工,装置了高频率仓壁高频振动器和间断料位计,确保安全灰斗内不搭配桥、不起块,尘土能流畅排掉。
6. 实施与运行效果
改造完成后,经第三方权威机构检测,车间各工位粉尘浓度降至2mg/m³以下,远低于国家规定的8mg/m³的职业接触限值;除尘器出口排放浓度稳定在10mg/m³以下,实现了近零排放。
在防爆方面,系统顺利通过了当地应急管理局的涉爆粉尘企业专项验收。通过回收旋风除尘器底部的粗粉和布袋除尘器底部的细粉,每天可回收面粉数吨,年创造直接经济效益超过百万元。整个系统PLC自动化控制,实现了无人值守,大幅降低了工人的劳动强度。

 扫一扫添加微信